Ang isang drawing na nagsasabing "steel hardened and tempered, 45–50 HRC" lang ay nag-iiwan ng tatlong desisyon na bukas: kung aling grado ng bakal, kung anong temperatura ng tempering ang aktwal na hawak ng supplier, at kung gaano karami sa functional edge ang maaaring ma-decarburize. Ang tatlong sagot na iyon ay magpapasya kung ang isang panlabas na circlip ay nagpapanatili ng isang bearing sa lugar sa pamamagitan ng isang dekada ng vibration, o nakakarelaks nang tahimik sa unang agwat ng serbisyo.
Ang maikling sagot: Ang "hardened and tempered" ay naglalarawan ng isang sequence, hindi isang property. Pinapa-austenitis ng hardening ang bakal sa humigit-kumulang 800–900 °C at pinapatay ito hanggang sa pinakamataas na tigas; pag-tempera kaagad pagkatapos ay ibabalik ang tigas sa isang kinokontrol na halaga sa tigas. Para sa spring-steel retaining rings at disc springs, karamihan sa mga detalye ay naaayos sa pagitan ng 42 at 52 HRC pagkatapos ng tempering sa isang lugar sa 300–450 °C na window: sapat na mahirap upang labanan ang brinelling sa ilalim ng axial thrust, sapat na ductile upang makaligtas sa pagkakabit gamit ang mga circlip pliers.
Lahat ng nasa ibaba ay nakasulat mula sa panig ng pagbili at proseso. Ang bawat seksyon ay sumasagot sa isang tanong na ang mamimili, taga-disenyo, o de-kalidad na inhinyero ay kailangang ipagtanggol sa huli sa isang pulong ng tagapagtustos o isang ulat ng kabiguan.
Hardening at Tempering: Kung Ano ang Aktwal na Kinokontrol ng Bawat Hakbang
Ang heat treatment ay hindi isang operasyon. Apat na yugto ang nakasalansan, at ang bawat isa ay may sariling katangian ng failure mode. Nakalilito sa kanila ang dahilan kung bakit maaaring parehong patunayan ng dalawang supplier ang 48 HRC at maghahatid pa rin ng mga bahagi na ganap na naiiba ang kilos sa larangan.
Austenitising, 800–900 °C
Ang temperatura at oras ng pagbabad ay magpasya kung gaano karaming carbon ang pumapasok sa solusyon. Ang under-soaking ay nag-iiwan ng malambot na ferrite pockets na hindi tumigas; ang sobrang pagbabad ay nagpapabagal sa butil at nagkakahalaga ng tigas nang hindi nagdaragdag ng lakas. Ang mga spring steel gaya ng 65Mn at 50CrV4 ay karaniwang tumatakbo sa itaas na dulo ng hanay na ito.
Pagsusubo
Ang langis ay nababagay sa mga alloyed na grado; nababagay ang tubig o polymer sa mga plain carbon grade gaya ng C67S. Ang pawi ay dapat na sapat na mabilis upang makaligtaan ang perlite na ilong at sapat na banayad na hindi pumutok sa manipis na mga seksyon ng singsing. Ang pagbaluktot ay napagpasyahan dito, hindi sa tempering.
Tempering, karaniwang 300–500 °C
Ito ang yugto na tumutukoy sa naihatid na ari-arian. Sa gitna ng hanay, humigit-kumulang 20 °C ng tempering temperature ang nagpapagalaw sa tigas ng 1–2 HRC. Ang oras ng pag-hold ay binibilang din: ang isang bahagi na hinila sa sandaling ito ay umabot sa temperatura ay hindi katulad ng isa na nababad sa loob ng isang oras.
Post-plating bake
Anumang electroplated na bahagi sa itaas ng humigit-kumulang 32 HRC ay nagdadala ng panganib sa pagkasira ng hydrogen. Ang bake sa 190–230 °C, na nagsimula sa loob ng ilang oras ng plating, ay ang karaniwang pagpapagaan — at ito ay kabilang sa purchase order, hindi sa isang pagpapalagay.
Itinatakda ng Tempering Temperature ang Tigas, Tigas at Katatagan
Ang talahanayan sa ibaba ay ang pinakakapaki-pakinabang na sanggunian kapag ang isang guhit ay nagbibigay lamang ng hardness band. Ipinapakita nito kung ano ang nagagawa ng pagbabago ng tempering temperature sa isang 0.6–0.8 % na carbon spring steel, na pinapatay ng langis mula sa humigit-kumulang 850 °C.
Ang praktikal na pagbabasa ay mas mahalaga kaysa sa mga numero. Ang 46–52 HRC circlip at 40–46 HRC disc spring ay hindi magkaparehong produkto na may magkakaibang papeles. Ang circlip ay nangangailangan ng katigasan sa ibabaw upang labanan ang pagkilos ng pag-scrape ng dingding ng uka; ang disc spring ay nangangailangan ng isang mas mataas na temperatura ng tempering upang mailihis nito ang milyun-milyong cycle nang hindi kumukuha ng permanenteng set.
 DIN 2093 Conical Disc Spring para sa Axial Load Conical disc spring para sa axial load at flange pressure retention, na may DIN 2093 size table, spring steels, at surface-treatment na opsyon. Tingnan ang Produkto →
Itinatakda ng mga pamantayan ang window, hindi ang proseso. DIN 471 at DIN 472 para sa mga circlips, at DIN 2093 para sa mga disc spring, bawat isa ay tumutukoy sa mga hanay ng tigas at pinapayagang decarburization. Ang isang supplier na sumipi lamang ng "45–50 HRC" ay sumipi ng resulta nang walang garantiya sa proseso sa likod nito.
Ang Mga Tagapagpahiwatig na Nagpapasya sa Buhay sa Larangan
Ang tigas ay ang numerong nakalimbag sa sertipiko. Ang buhay ng pagod ay napagpasyahan ng apat na bagay na bihirang lumitaw dito.
- Decarburization. Ang isang malambot, carbon-depleted na balat sa functional edge ay ang klasikong dahilan ng maagang pagkabigo ng circlip. Ang mabuting kasanayan ay nililimitahan ito sa 0.02 mm sa gilid na nagdadala ng pagkarga at sinusuri ito sa isang pinakintab na cross-section, hindi sa pamamagitan ng mata.
- Napanatili ang austenite. Sa itaas ng humigit-kumulang 5 %, ang austenite ay nagbabago sa untempered martensite sa serbisyo: lumalaki ang singsing at nagbabago ang fit. Ang pangalawang init ng ulo o cryogenic na paggamot ay nagpapababa nito.
- Laki ng butil at nilalaman ng pagsasama. Ang pinong butil (ASTM 7 o mas pino) ang nagbibigay-daan sa isang 48 HRC ring na makaligtas sa shock loading. Ang magaspang na butil mula sa sobrang init na austenitise bath ay hindi kailanman makikita sa hardness certificate.
- kalidad ng gilid. Ang mga naselyohang singsing ay nagdadala ng shear zone at fracture zone. Ang burr o micro-crack sa makunat na gilid ay nagiging lugar ng pagsisimula ng pagkapagod bago pa maubos ang uka.
Dahil ang mga variable na ito ay nakatakda sa loob ng furnace sa halip na sa huling inspeksyon, ang ruta ng proseso ay higit na mahalaga kaysa sa sertipiko lamang. Ang aming in-house na daloy ng pagmamanupaktura nagpapanatili ng blanking, heat treatment, phosphating at automated optical sorting sa loob ng isang de-kalidad na sistema, na ginagawang auditable ang lot-to-lot hardness repeatability sa halip na anecdotal.
Kung saan Ginagawa ng mga Matigas at Masungit na Pangkabit ang Kanilang Trabaho
Ang mga hardened at tempered na bahagi ay tumutuon saanman ang vibration at thermal cycling ay nakakatugon sa isang joint na dapat manatiling mahigpit nang hindi hinang.
Automotive driveline at braking — mga 42 %
Mga wind gearbox at pitch system — mga 22 %
Konstruksyon at makinarya sa agrikultura — mga 18 %
Mga pang-industriya na gearbox at bomba — mga 12 %
Iba pang pangkalahatang makinarya — mga 6%
Ang paghahati sa itaas ay sumasalamin sa halo ng panipi na nakikita natin sa halip na isang pag-aaral sa merkado, ngunit nagpapaliwanag ito ng isang pattern. Ang mga retaining ring ay nasa tuktok ng listahang iyon dahil kadalasan ang mga ito ang pinakamurang bahagi sa isang mamahaling assembly at ang isa na ang pagkabigo ay nagdudulot ng pinakamaraming collateral na pinsala. Ang mga wind application sa partikular ay humihingi ng isang bagay na mahirap tukuyin sa pamamagitan lamang ng tigas: 42–50 HRC, mababang decarburization, at isang phosphate o zinc-flake finish na hindi makakasira sa singsing.
Ang pinaka-madalas na hinihiling na item ay nananatiling plain shaft ring, dahil ito ang default na axial locator sa gearbox, pump at disenyo ng motor.
 DIN 471 External Circlips para sa Shaft Axial Retention Mga shaft circlips para sa lokasyon ng axial at kontrol sa displacement, na may mga laki ng DIN 471 hanggang 1000 mm, carbon o stainless steel, at mga opsyon sa coating. Tingnan ang Produkto →
Pagtukoy at Pagbili: Isang Limang Hakbang na Pagsusuri
Karamihan sa mga hindi pagkakaunawaan sa hardness ay nagbabalik sa isang purchase order na pinangalanan ang isang numero at wala nang iba pa. Tinatanggal ng limang linya ng detalye ang halos lahat ng panganib na iyon.
1. Pangalanan ang pamantayan. Ang DIN 471, DIN 472, DIN 2093 at ang kanilang mga katumbas ay nag-aayos na ng mga hanay ng katigasan, geometry ng groove at mga pamamaraan ng pagsubok. Ang pagbili sa isang karaniwang numero ay nag-aalis ng karamihan sa argumento bago ito magsimula.
2. Magbigay ng isang window at isang paraan. Ang isang hanay tulad ng 44–50 HRC, kasama ang isang nakasaad na ruta ng conversion (HV1 na na-convert sa HRC para sa manipis na mga seksyon), ay pumipigil sa klasikong hindi pagkakaunawaan kung saan ang isang 1.2 mm na singsing ay naiiba sa pagbasa sa isang bench tester.
3. Takpan ang temperatura ng tempering. Ang pagsusulat ng "tempered not below 350 °C" ay pumipigil sa isang supplier sa pagtama ng tigas na may maikli at mababang temperatura na nag-iiwan sa bahaging malutong sa serbisyo.
4. Itakda ang decarburization at mga limitasyon sa gilid. Isang sugnay sa detalye at isang tseke sa papasok na inspeksyon ay nag-aalis ng isang buong failure mode mula sa rehistro ng panganib.
5. Nangangailangan ng lot traceability. Furnace, batch, heat-treatment chart, hardness survey at plating bake record — ang mga dokumentong gumagawa ng claim na maipagtatanggol makalipas ang isang taon.
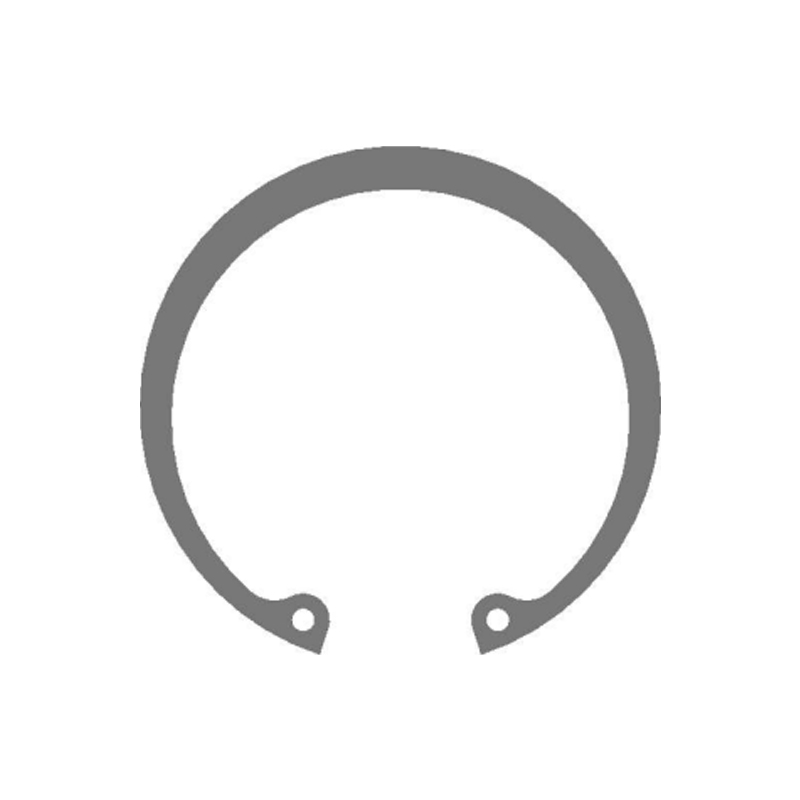 DIN 472 Metric Internal Circlips para sa Bore Retention Mga panloob na circlip para sa axial retention sa machined bores, na may DIN 472 metric sizes, carbon o stainless steel, at mga pagpipilian sa surface-treatment. Tingnan ang Produkto →
Kung saan ang pagguhit ay isang espesyal - isang offset lug, isang hindi karaniwang lapad ng uka, isang bracket na nagpapanatili din ng isang tindig - ang gawain ng pagtutukoy ay gumagalaw nang mas maaga. Ang aming custom na panlililak at pagbuo ng singsing Nagsisimula ang ruta sa mga sukat ng uka at sa kaso ng pagkarga sa halip na sa isang numero ng katalogo, na kadalasan ang pinakamabilis na paraan upang malutas ang isang tanong sa tigas na hindi sinasagot ng isang pamantayan.
Pagpapanatili, Muling Paggamit at Pagsunod
Ang mga katangian na ginagawang maaasahan ang mga hardened at tempered na bahagi ay nagpapahirap din sa kanilang kondisyon na hatulan ng mata. Ang ilang mga panuntunan ay nagpapanatili sa mga asembliya na tapat pagkatapos ng unang muling pagtatayo.
- Huwag muling gumamit ng circlip o disc spring pagkatapos alisin. Ang tempering na nagbibigay ng ductility ay nangangahulugan din ng isang singsing na minsang nakalatag ay naibigay nang isang beses.
- Maghanap ng nakakabahalang kaagnasan sa dingding ng uka sa bawat serbisyo. Ang pinakintab na marka ng saksi ay nangangahulugan ng paggalaw, na nangangahulugang ang lapad ng uka o ang kapal ng singsing ay wala sa tolerance.
- Panatilihin ang post-plating bake record sa file para sa anumang bahaging may zinc plate na higit sa 32 HRC. Kung ang rekord ay nawawala, ituring ang lote bilang suspek sa halip na bilang katanggap-tanggap.
- Itali ang ebidensya ng coating sa mga kinikilalang pamamaraan: salt spray sa ISO 9227, hydrogen embrittlement screening sa ISO 15330 o ASTM F1940 kung saan kailangan ito ng coating specification.
- Ilagay ang mga materyal na sertipiko sa EN 10204 3.1, dokumentasyon ng PPAP at isang sugnay sa pag-abiso ng pagbabago sa kasunduan sa supply, hindi sa isang folder na walang nagbubukas.
Sa mga regulated supply chain — automotive sa ilalim ng IATF 16949, o wind sa ilalim ng isang customer-specific na kasunduan sa kalidad — ang heat treatment ay karaniwang itinuturing bilang isang espesyal na proseso na nangangailangan ng mga kwalipikadong operator, mga naka-calibrate na furnace at patuloy na pag-record ng chart. Ang mga mamimili na humihingi ng chart ng furnace nang isang beses, sa unang pagkakasunud-sunod, ay malamang na ang mga hindi na kailangang magpatakbo ng isang pagsisiyasat sa pagkabigo sa ibang pagkakataon.
Ang hardened at tempered na bakal ay isang maaasahang sagot sa isang partikular na tanong: paano mo hinahawakan ang isang bahagi sa lugar sa ilalim ng pagkarga nang hindi ito ginagawang malutong? Sagutin iyon gamit ang isang materyal na grado, isang hanay ng tempering, isang limitasyon sa decarburization at isang dokumentadong bake, at ang bahagi ay kumikilos ayon sa disenyo. Sagutin ito gamit ang hardness number lamang, at ang susunod na rebisyon ng drawing ay isusulat ng isang failure report.